16 września 2026 r. Międzynarodowa Organizacja Normalizacyjna (ISO) opublikowała normę ISO 9001:2026, a oparte na niej normy branżowe są w trakcie aktualizacji. IATF planuje opublikować drugie wydanie IATF 16949 w połowie 2027 r., choć sama określa ten termin jako orientacyjny. Lotnicza norma AS9100 jest nowelizowana pod nazwą IA9100, a daty publikacji jeszcze nie ogłoszono.
Niezależnie od szczegółów nowych wydań jedno pytanie pozostanie aktualne dla producenta części obrabianych, formowanych lub montowanych: skąd wiesz, że każda część była prawidłowa na każdym etapie, a nie tylko na końcu? Kontrola końcowa wykryje błędną średnicę otworu dopiero wtedy, gdy koszt wszystkich operacji został już poniesiony. Kontrola po pierwszej sztuce wykryje ją przed rozpoczęciem serii.
Wczesne wykrycie wymaga dwóch rzeczy: planu, który określa, jakie kontrole należą do której operacji, i szybkiego sposobu zapisania każdego wyniku przy maszynie. W SAP Business One zapewniają je dwa nasze rozwiązania, które działają razem. CompuTec ProcessForce służy do zarządzania produkcją bezpośrednio w SAP Business One. Przechowuje struktury materiałowe (BOM), marszruty i zlecenia produkcyjne, a jego funkcjonalność kontroli jakości określa, co jest sprawdzane, kiedy i jakie wartości graniczne obowiązują. CompuTec PDC (zbieranie danych z hali produkcyjnej) to rozszerzenie CompuTec ProcessForce dla operatorów: korzystają z niego na komputerach PC lub panelach dotykowych przy stanowiskach, by rejestrować czas pracy, ilości i wyniki testów w tych zleceniach produkcyjnych. To, co wprowadzą, trafia od razu do SAP Business One, więc plan, wymagania kontrolne i zapis faktycznego przebiegu pracy znajdują się w jednym systemie. W tym wpisie pokazujemy, jak oba rozwiązania wbudowują kontrolę w marszrutę i dokumentują każdą kontrolę.
Plany kontroli powiązane z marszrutą
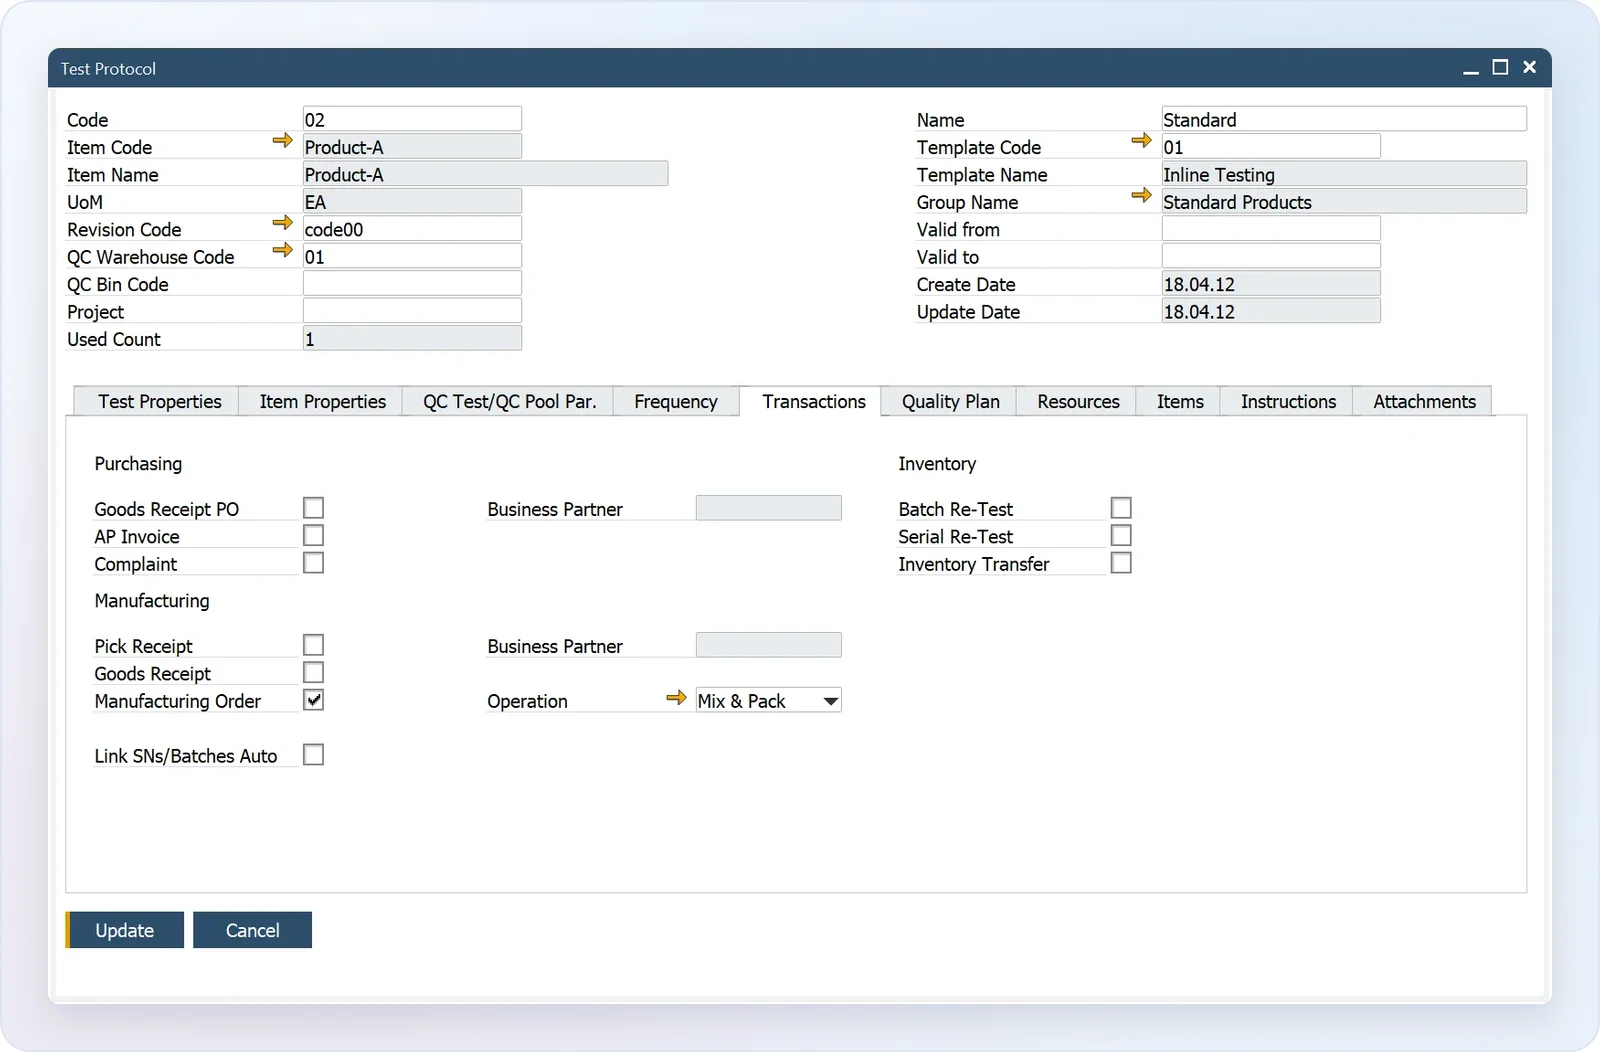
W CompuTec ProcessForce kontrole danej części definiuje się w protokole testowym: co mierzyć, jaki zakres jest dopuszczalny dla każdej właściwości i kiedy test ma zostać wykonany. Protokół testowy można powiązać z jedną operacją – w samym protokole albo w marszrucie, technologii produkcji lub zleceniu produkcyjnym.
Dzięki temu każdy etap może mieć własny plan kontroli. Przy toczeniu można sprawdzać średnicę i długość, przy frezowaniu położenie rowka, a w kontroli końcowej jakość powierzchni i wymiary gabarytowe. Gdy zlecenie produkcyjne osiągnie wybrany status, np. „Zwolnione”, CompuTec ProcessForce może automatycznie utworzyć testy kontroli jakości dla jego operacji, więc nikt nie musi pamiętać o ich założeniu.
Kontrola pierwszej sztuki przed rozpoczęciem serii
Dla wielu producentów pierwsza część po nowym przezbrojeniu decyduje o jakości całej partii. Jeśli maszyna jest źle ustawiona, każda kolejna część też będzie wadliwa.
Gdy protokół testowy jest zdefiniowany w marszrucie, kontrola należy do samej operacji. Operację można wtedy wstrzymać do chwili rozpoczęcia lub zakończenia jej testu kontroli jakości, a w CompuTec PDC można uniemożliwić operatorom rozpoczęcie serii, dopóki kontrola pierwszej sztuki nie zakończy się wynikiem pozytywnym. Kontrola staje się etapem, którego produkcja nie może pominąć przy natłoku pracy na zmianie, a zapis potwierdza, że odbyła się przed serią, a nie po niej.
Tę samą regułę można stosować do kontroli w trakcie operacji i po jej zakończeniu, więc dla każdego etapu decydujesz, czy kontrola ma się odbyć na początku, w trakcie czy na końcu.
Rejestracja wyników przy maszynie
Zapisy z kontroli są najbardziej wiarygodne, gdy wprowadza się je tam, gdzie wykonuje się pomiar. W CompuTec PDC operatorzy wybierają zlecenie produkcyjne i operację, nad którą pracują, albo skanują jej kod kreskowy, i na bieżąco rejestrują pracę: ustawianie, przebieg i przestoje, za każdym razem z czasem rozpoczęcia i zakończenia.
Gdy test kontroli jakości operacji jest powiązany ze zleceniem produkcyjnym, operatorzy wprowadzają wyniki testu również w CompuTec PDC. Przy wpisywaniu wartości widzą dopuszczalny zakres każdej właściwości i mogą podać przyczynę wyniku niezgodnego ze specyfikacją.
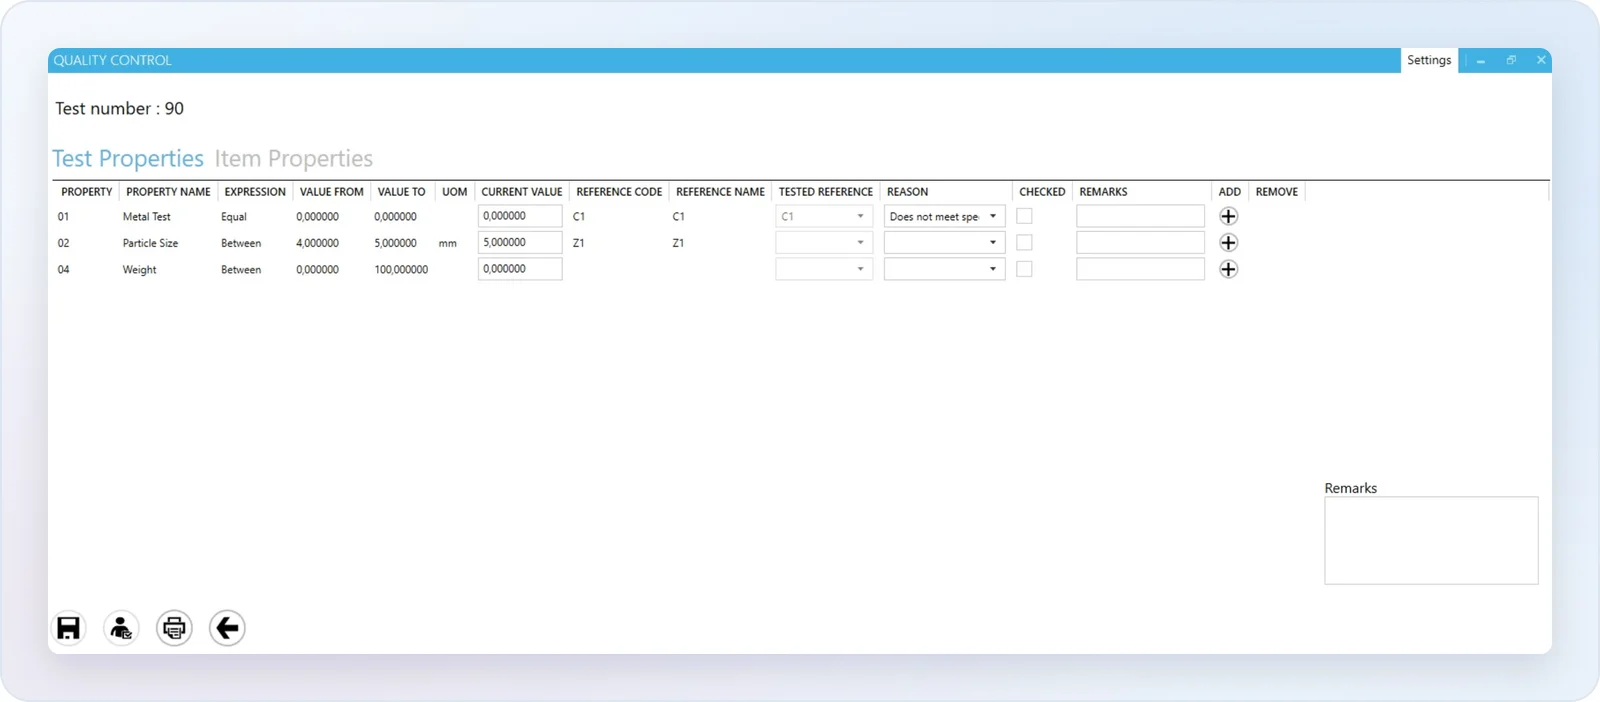
Przy potwierdzaniu operacji rejestrują ilość dobrą i ewentualną ilość uszkodzoną, z kodem przyczyny i uwagami dotyczącymi przeróbki, a także mogą zapisać rzeczywiste wartości właściwości operacji, zasobu i narzędzia obok wartości planowanych. Ponieważ operatorzy logują się do CompuTec PDC, zapisy pokazują, kto wykonał pracę i kiedy.
Powiązanie każdego wyniku z częścią
Test kontroli jakości utworzony dla operacji zachowuje informację o swoim źródle: zawiera zlecenie produkcyjne, operację i rewizję produktu, a do testu można dodać listę partii lub numerów seryjnych części, których dotyczy. Gdy klient pyta o konkretną część, możesz pokazać kontrole, przez które przeszła na każdym etapie, z wynikami, kontrolerem i datami.
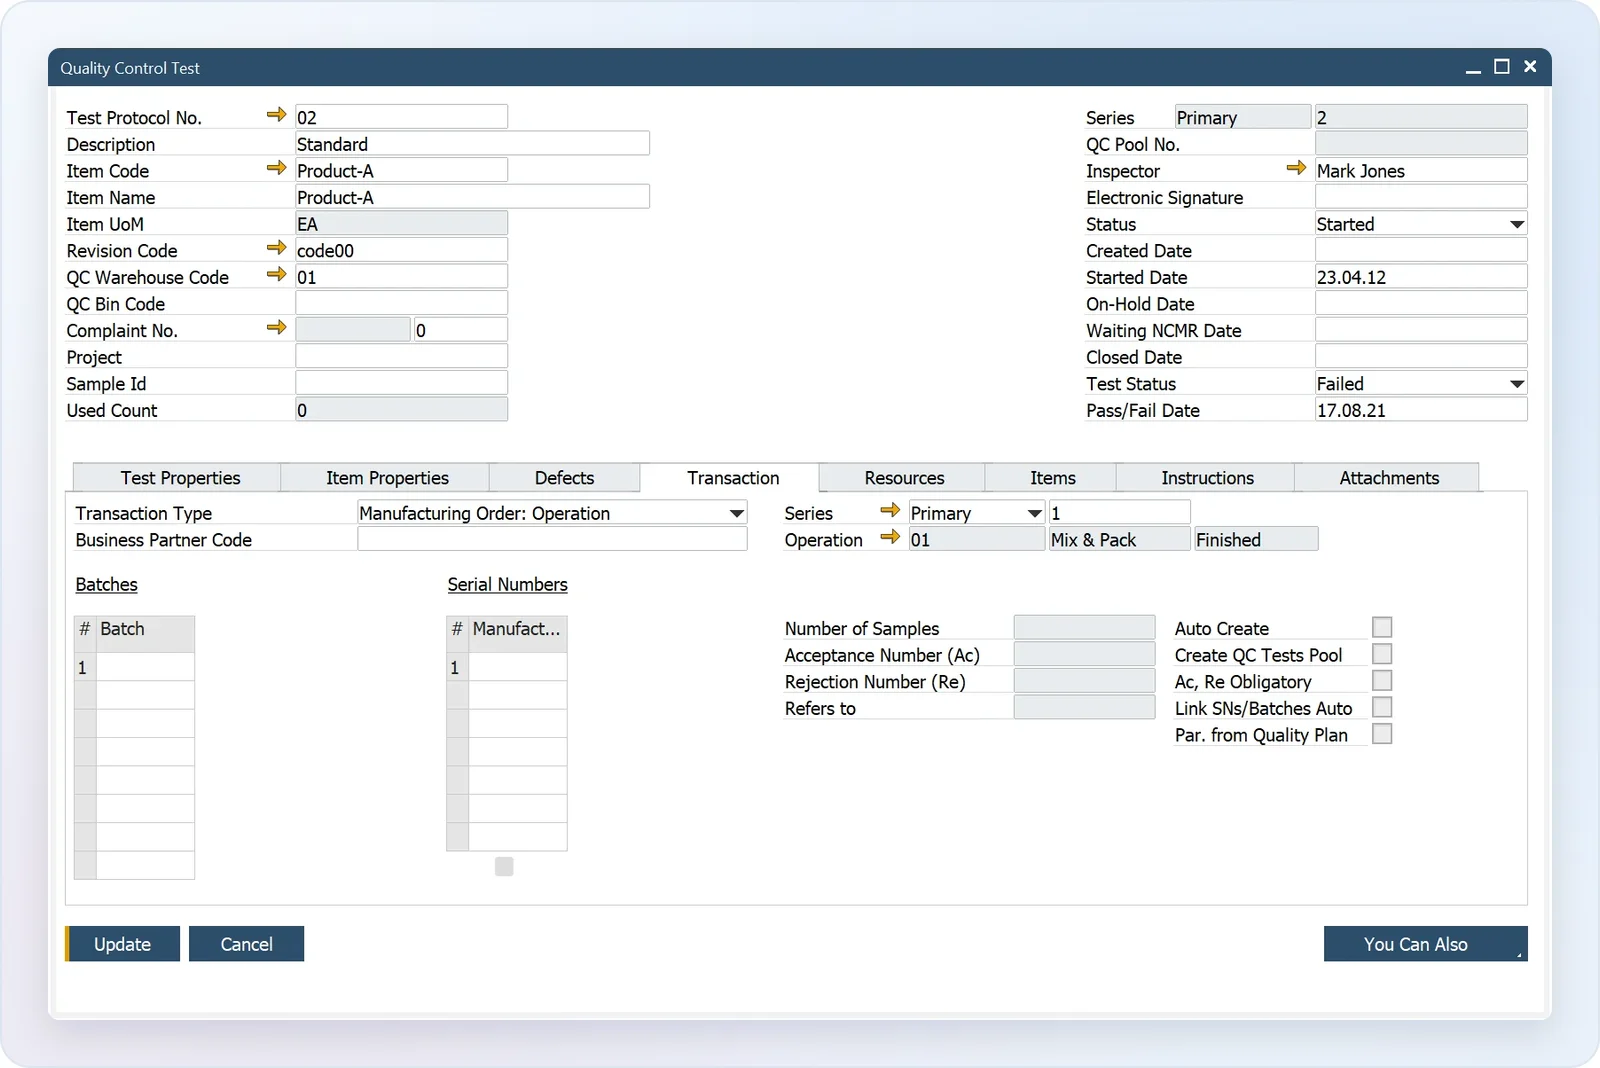
Jeśli wynik testu jest negatywny, w protokole niezgodności i działań korygujących (PNiDK) rejestruje się wadę, działania powstrzymujące i korygujące oraz dalsze postępowanie z częściami. Zmiany konstrukcyjne są rejestrowane w tym samym zleceniu produkcyjnym za pomocą jego rewizji; nasz wpis o statusie rewizji wyjaśnia, jak CompuTec ProcessForce rozdziela stare i nowe wersje.
W efekcie jedno zlecenie produkcyjne zawiera całą historię kontroli części wyprodukowanych w jego ramach.
Pierwsza część z operacji toczenia jest sprawdzana, zanim seria będzie kontynuowana; operacja frezowania ma kontrolę międzyoperacyjną; kontrola końcowa zapisuje wyniki w zleceniu produkcyjnym; części są przyjmowane na magazyn z numerami partii lub numerami seryjnymi, każda powiązana z testami, które przeszła.
Toczenie, pierwsza sztuka
Pierwsza część po nowym przezbrojeniu trafia do kontroli
Kontrola pierwszej sztuki
Seria może zostać wstrzymana do zapisania wyniku kontroli
- Średnica
- Długość
Frezowanie
Kontrola międzyoperacyjna powiązana z tą operacją
Kontrola końcowa
Wyniki zapisane w zleceniu produkcyjnym
Lista przyjęć
Części przyjęte z numerami partii lub numerami seryjnymi
Każdy test kontroli jakości zapisuje swoją operację, wyniki, kontrolera i daty.
Od czego zacząć
Jeśli dziś kontrola odbywa się głównie na końcu albo jej wyniki trafiają na papier obok maszyny, warto sprawdzić, które operacje zyskałyby na własnej kontroli. Aby zobaczyć, jak CompuTec ProcessForce i CompuTec PDC wspierają dostawców z twojej branży, odwiedź naszą stronę Motoryzacja, lotnictwo i obronność albo umów prezentację na przykładzie własnej marszruty.